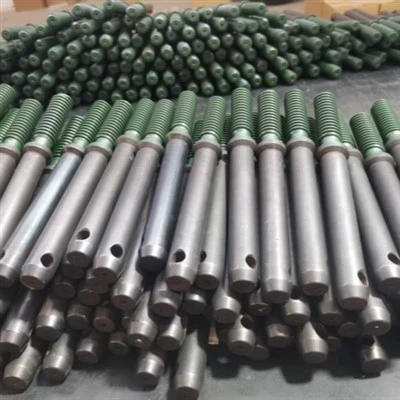
Selles uuringus intervjueeris ja uuriti 13 kodumaist autotööstuse kinnitusdettevõtet, mis kõik on läbinud TS16949 süsteemi sertifikaadi. Keskmiselt on ühel autol umbes 1500 kinnitusvahendit ja iga auto poldi kokkupaneku koguaeg on umbes 2. 5-3. 2 tundi. Kinnitusvahendite mitmekesisus ja kvaliteet mõjutavad märkimisväärselt peremehe taseme ja sõiduki üldist kvaliteeti. Selles artiklis analüüsitakse ülitugevate keermestatud kinnitusdetailide lokaliseerimist ja pakkumise kvaliteedijuhtimist ülitugevate keermestatud kinnitusdetailide tootmisprotsessi vaatenurgast. Üle jõuga keermestatud kinnitusdetailide tootmisprotsess sisaldab tooraine modifitseerimist → Külma pealkirja moodustamine → keerme töötlemine (veeremine või veeremine) → kuumtöötlus → pinna töötlemine → sortimine ja pakendamine. Klassi 10.9 ja uuemate klasside jaoks kasutatakse tavaliselt pärast kuumtöötlust veeremisprotsessi. Autotööstuskinnituste ülitugevate poltide tavaliselt kasutatavad terasklassid on 35 terasest, 45 terasest ja ML35 terasest valmistatud poldid 8,8. 35CRMO kasutatakse 10,9 klassi poltide jaoks; 40cr; 35CRMO ja 42CRMO kasutatakse 12,9 -nda poldi SCM435 jaoks. Hiina kinnitusdetailide jaoks kasutatavad toorained on põhimõtteliselt kuuma rullikus, samas kui sellistes riikides nagu Jaapan toodetud kinnitusdetailide jaoks kasutatav teras võib põhimõtteliselt olla otse külma sepistatud ja kasutajad ei vaja eelkäimist, mis võib vähendada linkidest kulusid. Kinnitusseadmete levinumad tõrkerežiimid hõlmavad montaaži pikenemist, väsimuse luumurdu ja hilinenud luumurdu. Külma pealkirja moodustamise ja keerme töötlemise (veeremine või keerdumine, koputamine) keermestatud kinnitusdetailid ei määra mitte ainult materjal, vaid ka moodustumisseadmed, keermetöötluse seadmed ja vormid (tootmisprotsess ja seadmed), mis on peamised tegurid nende kvaliteedi tagamisel. Eriti suuremahulise ja mitme sordi pakkumise seisundis on üks probleemidest, kuidas tagada toodete järjepidevus ja vältida autotööstuse kinnitusdetailide defekte, millele on ühed probleemid, millega kinnitusdetailide tootmisel silmitsi seista. Uuritud ettevõtte külma pealkirja ja keermetöötluse seadmed, mille kodumaised seadmed moodustavad umbes 40%, Taiwani seadmed moodustavad 50%ja imporditud (Euroopa, Ameerika, Jaapani) seadmed moodustavad umbes 10%; Ühiste defektide hulka kuuluvad mõõtmete ja positsioonilised tolerantsid, mis ületavad tolerantsust, pea voltimist, keerme sujuvast häirimist, hammaste kortsusid ja pragusid jne. Rahalistel või muudel põhjustel kasutavad kodumaste kinnitusdehased sageli kodumaiseid ja Taiwani seadmeid autokinnituste tootmiseks. Kindlate kinnitusdetailide suuremahulise tootmise mõõtmete ja positsiooniliste tolerantside tagamiseks tuleks suurendada veebipõhiseid jälgimismeetodeid ja hallituse valmistamise võimalusi. Kõrvaldage tootmises mittevastavad tooted, et tagada hostivabriku ja sõidukitehase kokkupaneku kvaliteet.